Domain lochlehren.de kaufen?
Wir ziehen mit dem Projekt
lochlehren.de um.
Sind Sie am Kauf der Domain
lochlehren.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain lochlehren.de kaufen?
"Welche Faktoren beeinflussen die Genauigkeit von Gravuren?" "Was sind die gängigen Verfahren zur Verbesserung der Präzision von Gravuren?"
Die Genauigkeit von Gravuren wird von Faktoren wie der Qualität der Gravurmaschine, dem Material der zu gravierenden Oberfläche und der Erfahrung des Bedieners beeinflusst. Zur Verbesserung der Präzision von Gravuren werden häufig Verfahren wie die Verwendung von hochwertigen Werkzeugen, die Optimierung der Gravurparameter und die Verwendung von speziellen Softwareprogrammen eingesetzt. Es ist auch wichtig, regelmäßige Wartung und Kalibrierung der Gravurmaschine durchzuführen, um die Genauigkeit zu gewährleisten. **
Welche fortschrittlichen Technologien und Verfahren werden in der Rohrbearbeitung eingesetzt, um die Effizienz und Präzision der Fertigung zu maximieren?
In der Rohrbearbeitung werden fortschrittliche Technologien wie CNC-Maschinen, Laser- und Wasserstrahlschneiden sowie automatisierte Schweißroboter eingesetzt. Diese Technologien ermöglichen eine präzise und effiziente Fertigung von Rohren in verschiedenen Formen und Größen. Durch den Einsatz von fortschrittlichen Verfahren können Hersteller die Produktivität steigern und die Qualität ihrer Produkte verbessern. **
Ähnliche Suchbegriffe für Stapelberg-Verfahren
Top-Angebote
Produkte zum Begriff Stapelberg-Verfahren:
-
Pramac Personenlift, elektrisch heben, manuell verfahren, Arbeitshöhe 5 mPersonenlift, elektrisch heben, manuell verfahren, Arbeitshöhe 5 m. Anlieferung = montiert. Arbeitshöhe = 5 m. Bauhöhe = 1950 mm. Höhe = 1950 mm. Breite = 700 mm. Länge = 1180 mm. Zuladung max. = 120 kg. Fahrmotor = manuell kW. Hubmotor = 0.6 kW. Farbe = grün, grau. Radausstattung = Schwerlasträder. Batterie = 12 V / 33 Ah. Ausführung = Gel-Batterie. Gewicht = 80 kg. Produkttyp = Personenlifte. Plattformhöhe = 3000 mm. Material = Stahl. Zolltarifnummer = 84271010. Herkunftsland = POL. Bruttogewicht = 80.65 kg. Gewicht = 80 kg. Nachhaltigkeit = CO2-Fußabdruck berechnet. Elektrisch heben und senken, manuell verfahren. Leicht durch Aluminium-Konstruktion. Kompakt und flexibel einsetzbar. Diese mobile Plattform ermöglicht den sicheren Betrieb bis zu einer Arbeitshöhe von 5 m und einer max. Nutzlast von 120 kg. Das ergonomische Design und die kompakte Abmessungen ermöglichen einen einfachen Transport z.B. im Fahrzeug zum Arbeitsplatz. Eigengewicht von 80 kg, ohne die Ballastgewichte von 4 x 15 kg. Selbstschließende Türe. Libelle für Ausrichtung. Das Bedienpanel mit Schlüsselhauptschalter, Schalter Heben / Senken und NOT-Aus entsprechen der Schutzklasse IP54 und sind auch für die Verwendung im Außenbereich geeignet. Integriertes Ladegerät.7794,50 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
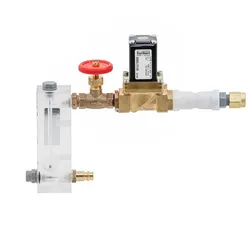
BWT Oxidationsanschluss f. ERF nach Verfahren 3, 1/2 AGOxidationsanschluss Fabrikat BWT erforderlich für ERF-Anlagen nach Verfahren 3, bestehend aus einem Nadelventil zur Einstellung der Luft, einem Magnetventil und einem Rückschlagventil Technische Daten: Elektr. Anschluss 230/50 V/Hz Anschlussnennweite (AG) 1/2 Bestell-Nr.: 50960"1627,21 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
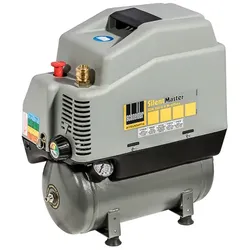
BWT Kompressor f. ERF bei Verfahren 3, 50 l/min, 8 barKompressoranlage 50 l/min Zubehör f. ERF-Anlagen nach Verfahren 3 Fabrikat BWT Für Zugabe von Oxidationsluft, älfrei Einzylindriger Kolbenkompressor mit direktgeflanschtem Aggregat und innenbe- schichtetem, rostfreien Behälter. Komplett mit allen erforderlichen Sicherheitsarmaturen und elektrischem Anschlusskabel. Vollautomatischer Betrieb über Druckschalter mit Anlauf- entlastung. Luftabgang mit Schnell- kupplung für einfachen Anschluss von Druckluftgeräten. technische Daten: Leistung 50 l/min Betriebsüberdruck max. 8 bar elektr. Anschluss 230/50 V/Hz elektr. Leistung 0,55 kW Lautstärke 64 dB(A) Behältervolumen 6 l Länge 380 mm Breite 210 mm Höhe 430 mm Gewicht 14 kg Bestell-Nr.: 509592630,14 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter


-
Welche unterschiedlichen Verfahren der Metallverarbeitung kommen in der industriellen Fertigung zum Einsatz und welche Vor- und Nachteile haben sie?
In der industriellen Fertigung kommen Verfahren wie Gießen, Schmieden, Walzen, Zerspanen und Umformen zum Einsatz. Jedes Verfahren hat spezifische Vor- und Nachteile, z.B. hohe Flexibilität beim Gießen, hohe Festigkeit beim Schmieden, hohe Präzision beim Zerspanen, hohe Produktivität beim Walzen und hohe Formbarkeit beim Umformen. Die Wahl des Verfahrens hängt von den Anforderungen des Endprodukts ab. **
-
Welche innovativen Technologien und Verfahren werden in der Blechumformung eingesetzt, um die Effizienz und Präzision in der Fertigung zu steigern?
In der Blechumformung werden innovative Technologien wie die CNC-Blechbearbeitung eingesetzt, um die Präzision und Effizienz zu steigern. Durch den Einsatz von Laserschneidemaschinen können komplexe Formen mit hoher Genauigkeit geschnitten werden. Die Verwendung von Robotern in der Blechumformung ermöglicht eine automatisierte und präzise Handhabung der Bleche, was die Effizienz steigert. Darüber hinaus werden auch fortschrittliche Simulationstechnologien eingesetzt, um den Umformprozess zu optimieren und die Qualität der gefertigten Teile zu verbessern. **
-
Was sind die gängigsten Verfahren zur Oberflächenbearbeitung in der Metallverarbeitung?
Die gängigsten Verfahren zur Oberflächenbearbeitung in der Metallverarbeitung sind Schleifen, Polieren und Beschichten. Beim Schleifen wird Material von der Oberfläche abgetragen, beim Polieren wird die Oberfläche geglättet und beim Beschichten wird eine Schutzschicht aufgetragen. Diese Verfahren dienen dazu, die Oberfläche zu veredeln, zu schützen und die gewünschten optischen Eigenschaften zu erzielen. **
-
Was sind die gängigsten Verfahren zur Walzenbearbeitung in der Metallverarbeitung?
Die gängigsten Verfahren zur Walzenbearbeitung in der Metallverarbeitung sind das Walzen, das Schleifen und das Polieren. Beim Walzen wird das Metall zwischen zwei Walzen hindurchgeführt, um die gewünschte Form zu erhalten. Beim Schleifen und Polieren werden die Oberflächen der Walzen geglättet und veredelt. **
Welche Verfahren zur Rohrumformung können in der Metallverarbeitung eingesetzt werden?
In der Metallverarbeitung können Verfahren wie das Walzen, das Ziehen und das Biegen zur Rohrumformung eingesetzt werden. Beim Walzen wird das Metall zwischen zwei Walzen verformt, beim Ziehen wird das Metall durch eine Matrize gezogen und beim Biegen wird das Metall um eine Biegemaschine gebogen. **
Was sind die wichtigsten Verfahren zur hochpräzisen Fertigung von Bauteilen?
Die wichtigsten Verfahren zur hochpräzisen Fertigung von Bauteilen sind das CNC-Fräsen, das CNC-Drehen und das 3D-Drucken. Diese Verfahren ermöglichen eine hohe Genauigkeit und Wiederholbarkeit bei der Herstellung von komplexen Bauteilen. Durch den Einsatz modernster Technologien können Bauteile mit engen Toleranzen und hoher Oberflächengüte hergestellt werden. **
Top-Angebote
Produkte zum Begriff Stapelberg-Verfahren:
-
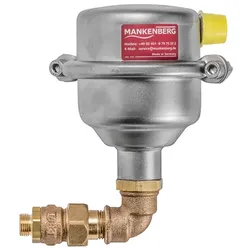
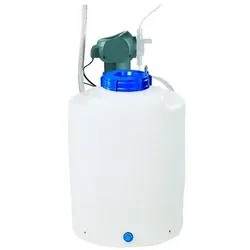
BWT Dosierung ERF Verfahren 2 für Entmanganung mit KaliumpermanganatDosierung ERF Verfahren 2 Fabrikat BWT Zur Entfernung von Mangan durch die Dosierung von Kaliumpermanganat. Bestehend aus: Dosieranlage Medomat FP 60 und Kontakt- wasserzähler Qn 6 f. die Dosierung von Kaliumpermanganatlösung als Oxidations- mittel vor Enteisenungs-/Entmanganungs- anlagen mit ZLT- Anschluss, Schutz gegen Trockenlauf, Betriebsüberdruck, mit Sauglanze, Leermeldekabel, Saugleitung, 3 m-Dosierleitung aus PTFE und Kalt- wasserimpfstelle Medo 1/4 Technische Daten: Arbeitsdruck max. 12 bar Dosierleistung max. 6 l/h Dosierbehälterinhalt 60 l Wassertemperatur max.: 30 Grad C Umgebungstemperatur max. 40 Grad C Netzanschluss 230/50 V/Hz Elektr. Anschlussleistung 0,020 kW Länge 450 mm Breite 450 mm Höhe 760 mm Betriebsgewicht ca. 80 kg Wasserzähler: Nennweite DN 25 Nenndruck PN 10 Nenndurchfluss 6 m3/h Kleinster Durchfluss (untere Anlaufgrenze) 70 l/h Zulässige Dauerbelastung 6 m3/h...6553,36 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Pramac Personenlift, elektrisch heben, manuell verfahren, Arbeitshöhe 5 mPersonenlift, elektrisch heben, manuell verfahren, Arbeitshöhe 5 m. Anlieferung = montiert. Arbeitshöhe = 5 m. Bauhöhe = 1950 mm. Höhe = 1950 mm. Breite = 700 mm. Länge = 1180 mm. Zuladung max. = 120 kg. Fahrmotor = manuell kW. Hubmotor = 0.6 kW. Farbe = grün, grau. Radausstattung = Schwerlasträder. Batterie = 12 V / 33 Ah. Ausführung = Gel-Batterie. Gewicht = 80 kg. Produkttyp = Personenlifte. Plattformhöhe = 3000 mm. Material = Stahl. Zolltarifnummer = 84271010. Herkunftsland = POL. Bruttogewicht = 80.65 kg. Gewicht = 80 kg. Nachhaltigkeit = CO2-Fußabdruck berechnet. Elektrisch heben und senken, manuell verfahren. Leicht durch Aluminium-Konstruktion. Kompakt und flexibel einsetzbar. Diese mobile Plattform ermöglicht den sicheren Betrieb bis zu einer Arbeitshöhe von 5 m und einer max. Nutzlast von 120 kg. Das ergonomische Design und die kompakte Abmessungen ermöglichen einen einfachen Transport z.B. im Fahrzeug zum Arbeitsplatz. Eigengewicht von 80 kg, ohne die Ballastgewichte von 4 x 15 kg. Selbstschließende Türe. Libelle für Ausrichtung. Das Bedienpanel mit Schlüsselhauptschalter, Schalter Heben / Senken und NOT-Aus entsprechen der Schutzklasse IP54 und sind auch für die Verwendung im Außenbereich geeignet. Integriertes Ladegerät.7794,50 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
BWT Oxidationsanschluss f. ERF nach Verfahren 3, 1/2 AGOxidationsanschluss Fabrikat BWT erforderlich für ERF-Anlagen nach Verfahren 3, bestehend aus einem Nadelventil zur Einstellung der Luft, einem Magnetventil und einem Rückschlagventil Technische Daten: Elektr. Anschluss 230/50 V/Hz Anschlussnennweite (AG) 1/2 Bestell-Nr.: 50960"1627,21 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
"Welche Faktoren beeinflussen die Genauigkeit von Gravuren?" "Was sind die gängigen Verfahren zur Verbesserung der Präzision von Gravuren?"
Die Genauigkeit von Gravuren wird von Faktoren wie der Qualität der Gravurmaschine, dem Material der zu gravierenden Oberfläche und der Erfahrung des Bedieners beeinflusst. Zur Verbesserung der Präzision von Gravuren werden häufig Verfahren wie die Verwendung von hochwertigen Werkzeugen, die Optimierung der Gravurparameter und die Verwendung von speziellen Softwareprogrammen eingesetzt. Es ist auch wichtig, regelmäßige Wartung und Kalibrierung der Gravurmaschine durchzuführen, um die Genauigkeit zu gewährleisten. **
-
Welche fortschrittlichen Technologien und Verfahren werden in der Rohrbearbeitung eingesetzt, um die Effizienz und Präzision der Fertigung zu maximieren?
In der Rohrbearbeitung werden fortschrittliche Technologien wie CNC-Maschinen, Laser- und Wasserstrahlschneiden sowie automatisierte Schweißroboter eingesetzt. Diese Technologien ermöglichen eine präzise und effiziente Fertigung von Rohren in verschiedenen Formen und Größen. Durch den Einsatz von fortschrittlichen Verfahren können Hersteller die Produktivität steigern und die Qualität ihrer Produkte verbessern. **
-
Welche unterschiedlichen Verfahren der Metallverarbeitung kommen in der industriellen Fertigung zum Einsatz und welche Vor- und Nachteile haben sie?
In der industriellen Fertigung kommen Verfahren wie Gießen, Schmieden, Walzen, Zerspanen und Umformen zum Einsatz. Jedes Verfahren hat spezifische Vor- und Nachteile, z.B. hohe Flexibilität beim Gießen, hohe Festigkeit beim Schmieden, hohe Präzision beim Zerspanen, hohe Produktivität beim Walzen und hohe Formbarkeit beim Umformen. Die Wahl des Verfahrens hängt von den Anforderungen des Endprodukts ab. **
-
Welche innovativen Technologien und Verfahren werden in der Blechumformung eingesetzt, um die Effizienz und Präzision in der Fertigung zu steigern?
In der Blechumformung werden innovative Technologien wie die CNC-Blechbearbeitung eingesetzt, um die Präzision und Effizienz zu steigern. Durch den Einsatz von Laserschneidemaschinen können komplexe Formen mit hoher Genauigkeit geschnitten werden. Die Verwendung von Robotern in der Blechumformung ermöglicht eine automatisierte und präzise Handhabung der Bleche, was die Effizienz steigert. Darüber hinaus werden auch fortschrittliche Simulationstechnologien eingesetzt, um den Umformprozess zu optimieren und die Qualität der gefertigten Teile zu verbessern. **
Ähnliche Suchbegriffe für Stapelberg-Verfahren
-
BWT Kompressor f. ERF bei Verfahren 3, 50 l/min, 8 barKompressoranlage 50 l/min Zubehör f. ERF-Anlagen nach Verfahren 3 Fabrikat BWT Für Zugabe von Oxidationsluft, älfrei Einzylindriger Kolbenkompressor mit direktgeflanschtem Aggregat und innenbe- schichtetem, rostfreien Behälter. Komplett mit allen erforderlichen Sicherheitsarmaturen und elektrischem Anschlusskabel. Vollautomatischer Betrieb über Druckschalter mit Anlauf- entlastung. Luftabgang mit Schnell- kupplung für einfachen Anschluss von Druckluftgeräten. technische Daten: Leistung 50 l/min Betriebsüberdruck max. 8 bar elektr. Anschluss 230/50 V/Hz elektr. Leistung 0,55 kW Lautstärke 64 dB(A) Behältervolumen 6 l Länge 380 mm Breite 210 mm Höhe 430 mm Gewicht 14 kg Bestell-Nr.: 509592630,14 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
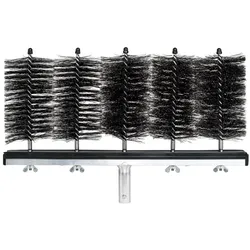
Lewi QLEEN 71503 Bürstenträger und Bürste 80 mm einfache Bedienung, schneller als herkömmliche VerfahrenPerfekte Wahl für Lamellenabstände von 80 mm. Einfache Bedienung, bis zu 50 Prozent schneller als herkömmliche manuelle Reinigungsverfahren. Bürstendurchmesser: 85 mm Material: Aluminium. Polyester, schwarz Lieferumfang: Träger mit Ersatzbürsten, Bürstendurch- messer 85 mm, 5 Bürsten pro Bürstenträger Wenn nicht -sofort lieferbar- ist die Lieferzeit 5-10 Tage.164,22 €*Versand: 3,95 €Sichere Weiterleitung zum Anbieter
-
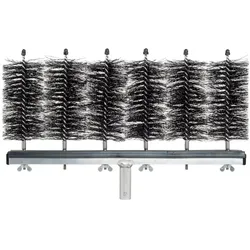
Lewi QLEEN 71505 Bürstenträger und Bürste 70 mm einfache Bedienung, schneller als herkömmliche VerfahrenPerfekte Wahl für Lamellenabstände von 70 mm. Einfache Bedienung, bis zu 50 Prozent schneller als herkömmliche manuelle Reinigungsverfahren. Bürstendurchmesser: 75 mm Material: Aluminium. Polyester, schwarz Lieferumfang: Träger mit Ersatzbürsten, Bürstendurch- messer 75 mm, 6 Bürsten pro Bürstenträger Wenn nicht -sofort lieferbar- ist die Lieferzeit 5-10 Tage.168,15 €*Versand: 3,95 €Sichere Weiterleitung zum Anbieter
-
Was sind die gängigsten Verfahren zur Oberflächenbearbeitung in der Metallverarbeitung?
Die gängigsten Verfahren zur Oberflächenbearbeitung in der Metallverarbeitung sind Schleifen, Polieren und Beschichten. Beim Schleifen wird Material von der Oberfläche abgetragen, beim Polieren wird die Oberfläche geglättet und beim Beschichten wird eine Schutzschicht aufgetragen. Diese Verfahren dienen dazu, die Oberfläche zu veredeln, zu schützen und die gewünschten optischen Eigenschaften zu erzielen. **
-
Was sind die gängigsten Verfahren zur Walzenbearbeitung in der Metallverarbeitung?
Die gängigsten Verfahren zur Walzenbearbeitung in der Metallverarbeitung sind das Walzen, das Schleifen und das Polieren. Beim Walzen wird das Metall zwischen zwei Walzen hindurchgeführt, um die gewünschte Form zu erhalten. Beim Schleifen und Polieren werden die Oberflächen der Walzen geglättet und veredelt. **
-
Welche Verfahren zur Rohrumformung können in der Metallverarbeitung eingesetzt werden?
In der Metallverarbeitung können Verfahren wie das Walzen, das Ziehen und das Biegen zur Rohrumformung eingesetzt werden. Beim Walzen wird das Metall zwischen zwei Walzen verformt, beim Ziehen wird das Metall durch eine Matrize gezogen und beim Biegen wird das Metall um eine Biegemaschine gebogen. **
-
Was sind die wichtigsten Verfahren zur hochpräzisen Fertigung von Bauteilen?
Die wichtigsten Verfahren zur hochpräzisen Fertigung von Bauteilen sind das CNC-Fräsen, das CNC-Drehen und das 3D-Drucken. Diese Verfahren ermöglichen eine hohe Genauigkeit und Wiederholbarkeit bei der Herstellung von komplexen Bauteilen. Durch den Einsatz modernster Technologien können Bauteile mit engen Toleranzen und hoher Oberflächengüte hergestellt werden. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.